Bedienungsanleitung
Die GUI (Graphical User Interface) dient dazu zusätzlich zu der in der Steuerung generierten Alarmmeldungen Details der Meldungen anzuzeigen. Darüber hinaus ist es möglich Anpassungen der Grenzwerte vorzunehmen und historische Daten auszulesen.
Der Aufruf der GUI erfolgt in der Siemens HMI unter dem folgenden Symbol:
Die GUI weist zwei unterschiedliche Ansichtsformen auf.
1.) Standardansicht
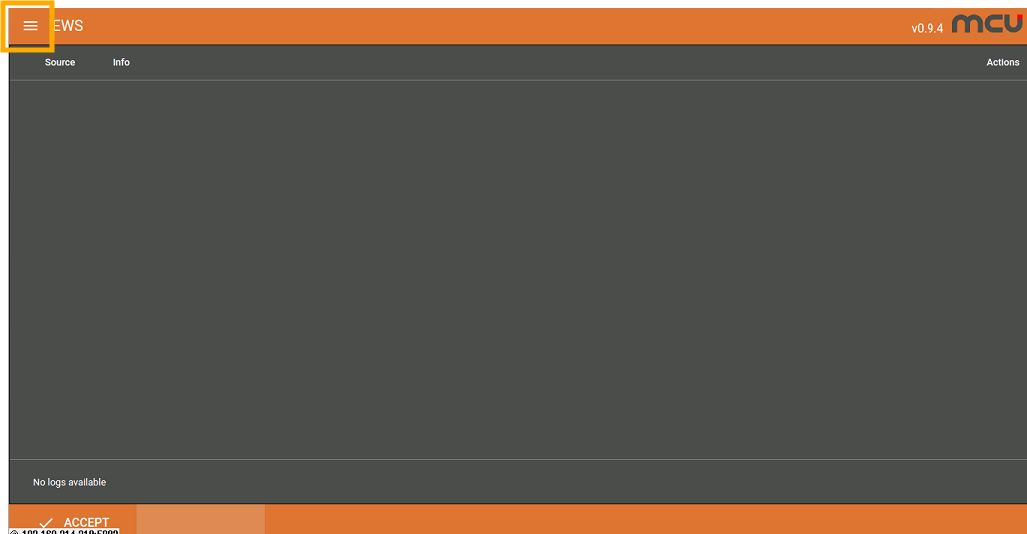
Hier werden aktuelle Alarmmeldungen auf dem sogenannten Dashboard angezeigt. Ohne aktuelle Alarmmeldungen zeigt sich folgendes Bild:
2.) Kombinierte Darstellung mit Menüansicht
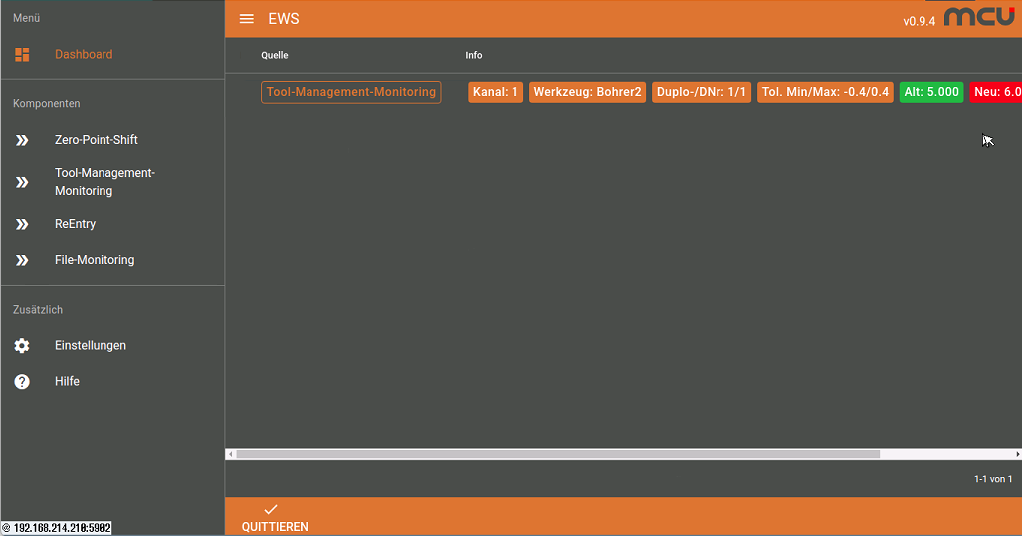
In dieser Ansicht werden auf der linken Seite die unterschiedlichen Komponenten dargestellt.
Der Wechsel der Ansichtsformen erfolgt über das folgende Symbol:

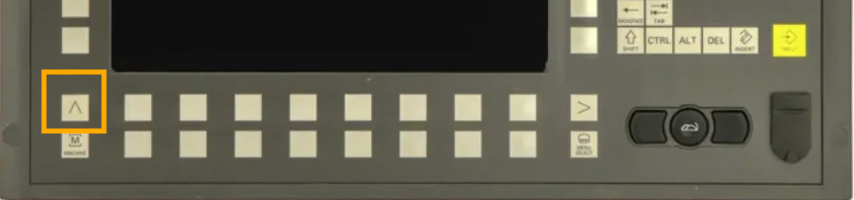
Bei Systemen ohne Touch Display erfolgt die Umschaltung der Ansicht mit der unten aufgeführten Taste [F9]
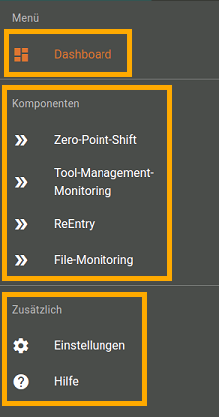
In der Menüansicht gibt es 3 Bereiche die hier dargestellt sind:
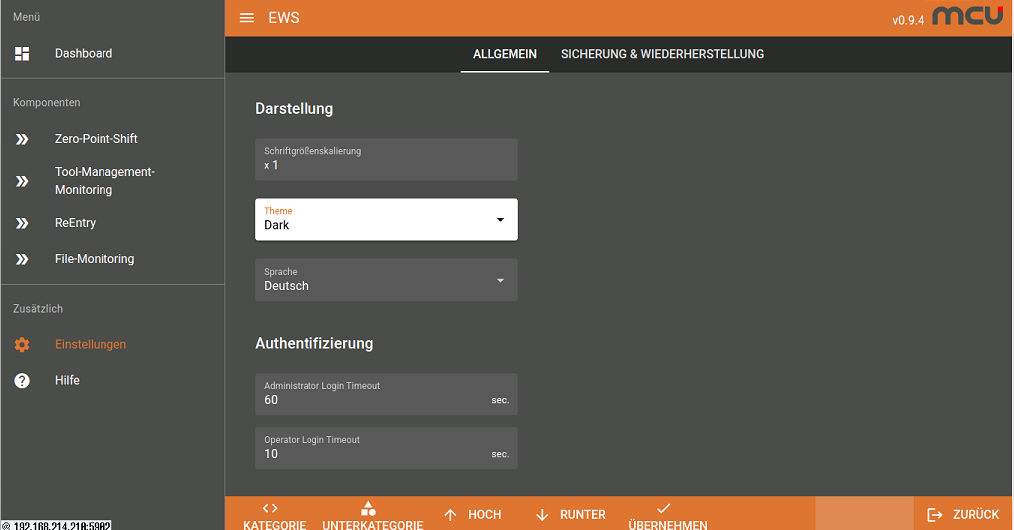
Im Bereich Einstellungen können sowohl grafische Anpassungen vorgenommen werden, als auch die Sprache umgeschaltet werden:
Mit dieser Funktion werden Änderungen, die in den Nullpunktverschiebungstabellen vorgenommen werden, überwacht.
Die zulässigen Grenzwerte werden grundsätzlich über einen im System definierten Wert vorab festgelegt. Die festgelegten Werte können jedoch jederzeit über die EWS Applikation für jeden Wert spezifisch angepasst werden.
Die Überwachung beginnt systembedingt nach dem Verlassen der Nullpunktverschiebungstabelle in der Siemens HMI.
Wenn die Änderung der Nullpunktverschiebung während dem Betrieb der Maschine erfolgt, kann im System ein Achs-Positionsbereich definiert werden, in dem der aus der Alarmmeldung resultierende Maschinenstop ausgeführt wird. Z.B. kann dadurch verhindert werden, dass die Maschine während eines Bearbeitungsprozesses anhält.Der Achs-Positionsbereich wird bei der Inbetriebnahme über NodeRed definiert.
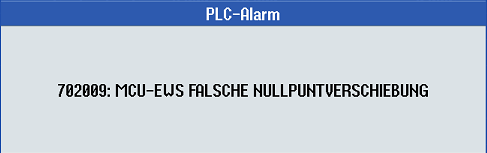
Alarmmeldung in der NC Steuerung:
Alarmmeldung in der GUI:
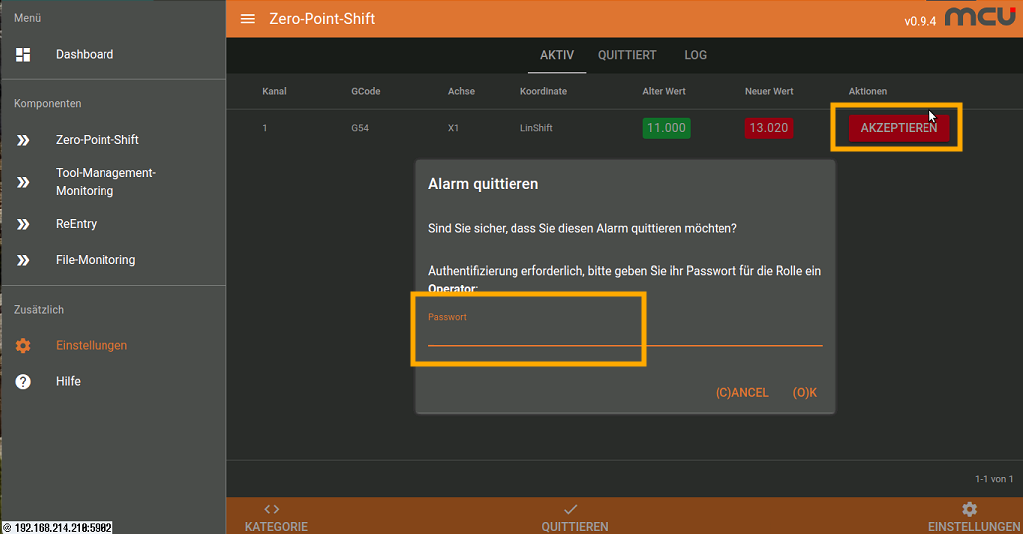
Grundsätzlich können Alarmmeldungen entweder durch die Korrektur des Wertes in der Nullpunktverschiebungstabelle der Steuerung oder durch Eingabe des Passworts: VISA „akzeptiert“ werden. Durch das Akzeptieren wird der neue Nullpunktverschiebungswert gültig.
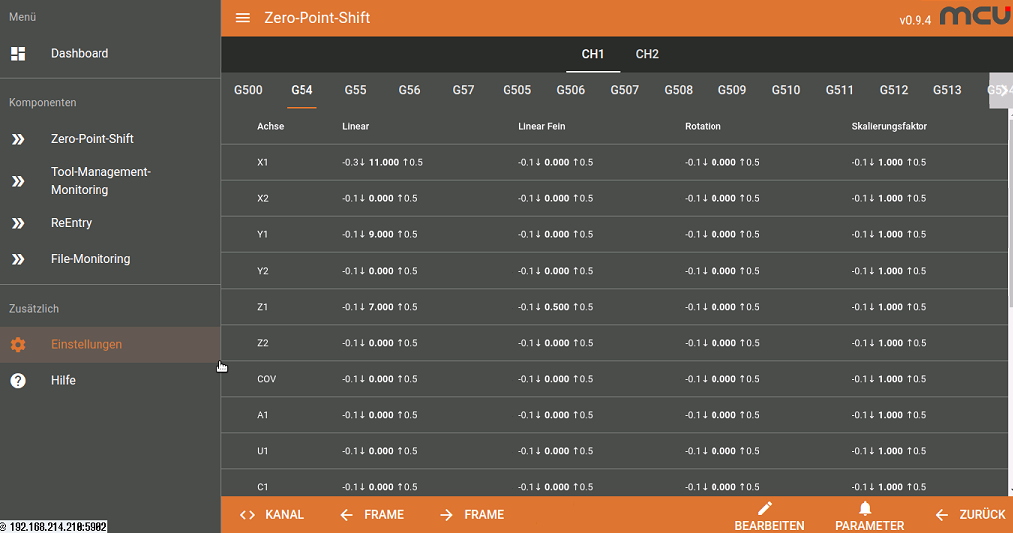
Editor:
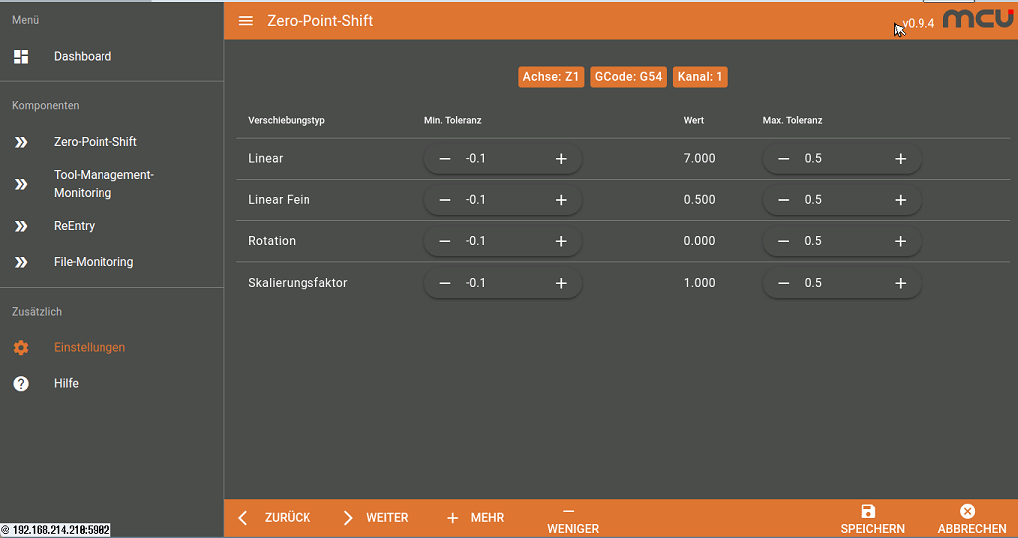
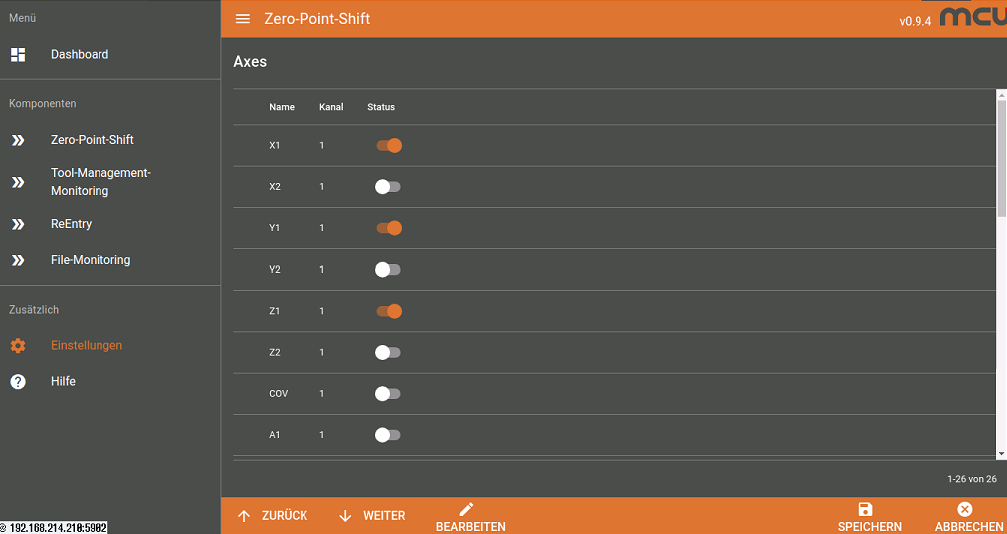
Über den Button "Parameter" kann ausgewählt werden welche Achsen in die Überwachung mit einbezogen werden sollen:

Hier ein Beispiel, in dem die X-, Y- und Z-Achse ausgewählt wurden:
Mit dieser Funktion werden Änderungen in der Werkzeugtabelle überwacht.
Die zulässigen Grenzwerte werden grundsätzlich über einen im System definierten Wert vorab festgelegt. Die festgelegten Werte können jedoch jederzeit über die EWS Applikation für jeden Wert spezifisch angepasst werden.
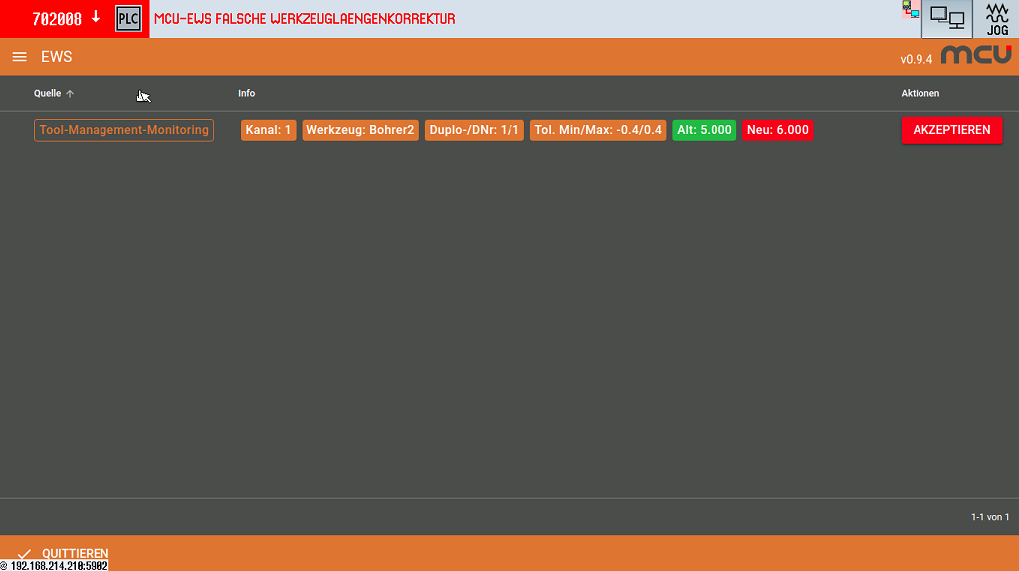
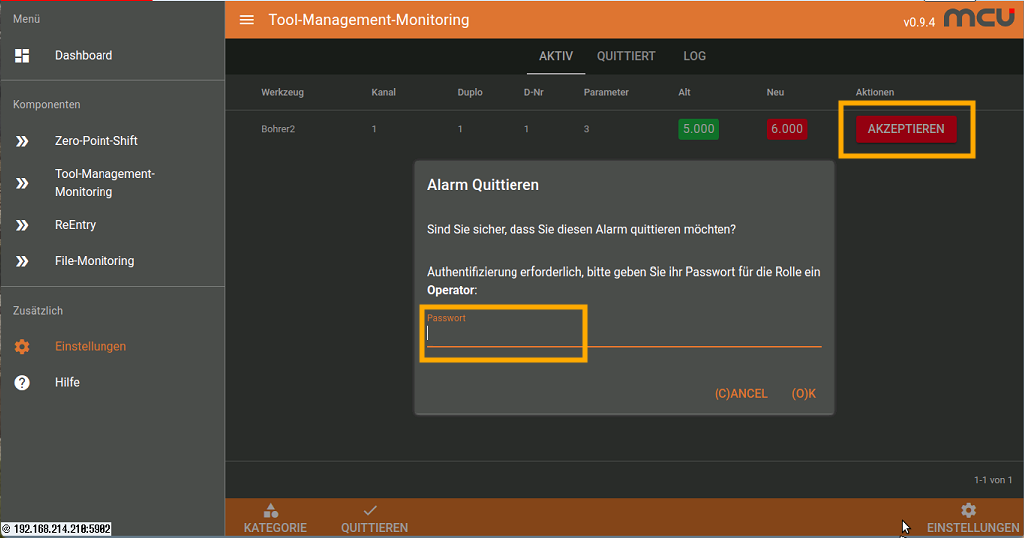
Grundsätzlich können Alarmmeldungen entweder durch die Korrektur des Wertes in derWerkzeugtabelle der Steuerung oder durch Eingabe des Passworts: VISA „akzeptiert“ werden. Durch das Akzeptieren wird der neue Werkzeugkorrekturwert gültig.
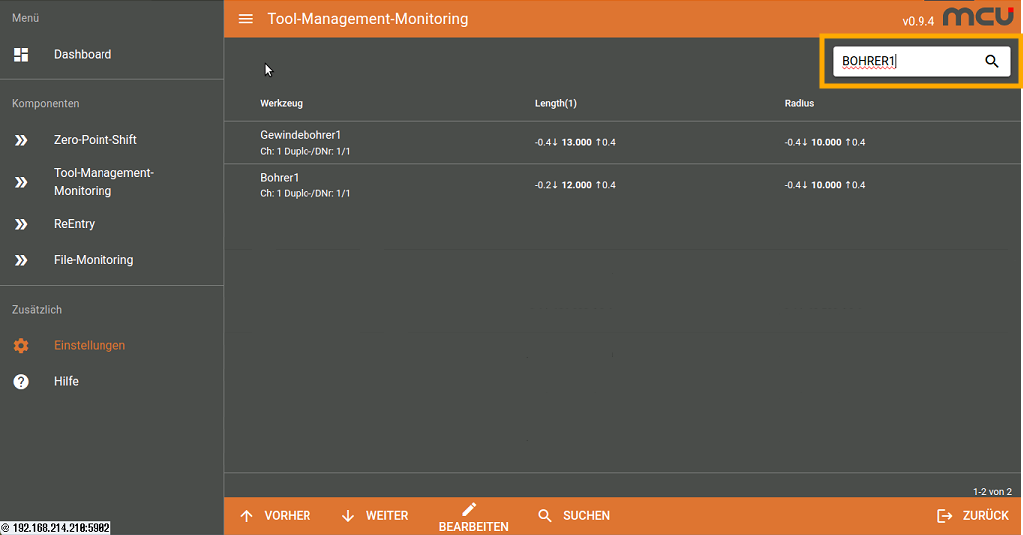
Im Suchfenster kann nach der Werkzeugbezeichnung gesucht werden. Hier als Beispiel "Bohrer1":
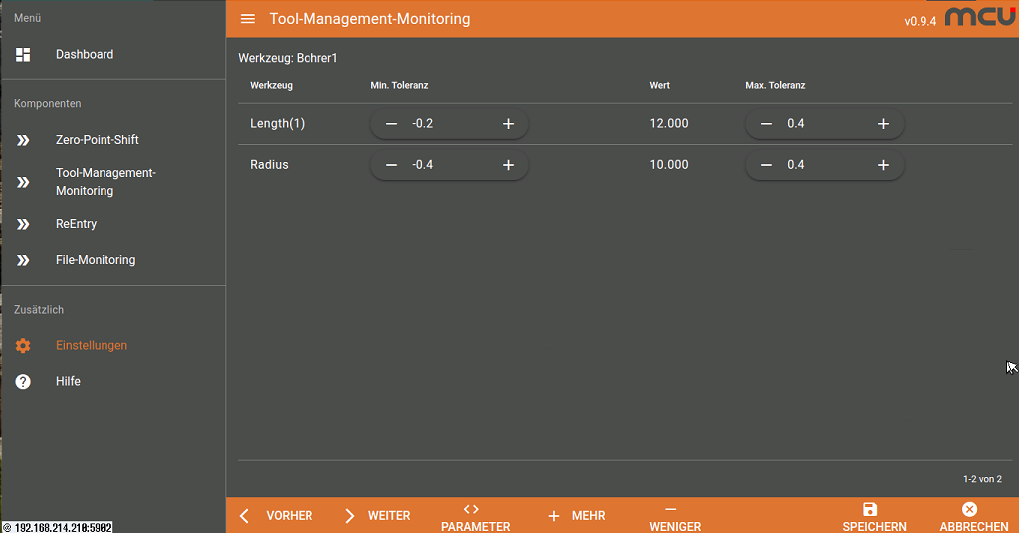
Durch Betätigung des Buttons "Bearbeiten" kann der Toleranzwert angepasst werden:
Das Grundprinzip besteht darin, den NC-Code des aktuell laufenden Programms nach gültigen Werkzeugwechsel-Zeilen zu durchsuchen.
Bei der Inbetriebnahme von EWS werden gültige Wiedereinstiegspunkte definiert.
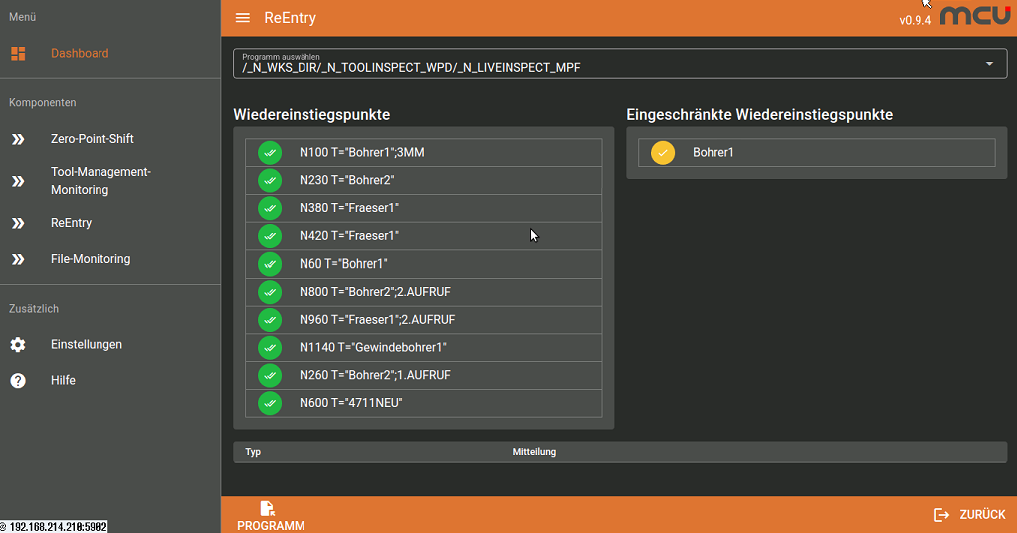
Z.B.:
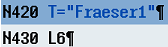
In diesem Beispiel wäre der N420 der gültige Wiedereinstiegspunkt. Damit der Punkt gültig wird, muss jedoch in der nächsten Zeile mit L6 das Werkzeugwechselprogramm aufgerufen werden.
Zur Laufzeit des NC Programmes werden im Hintergrund gültige Wiedereinstiegspunkte identifiziert und im Falle einer NC Programmunterbrechung dadurch, und durch Abfrage des aktuellen Spindelwerkzeugs, der gültige Wiedereinstiegspunkt erkannt.
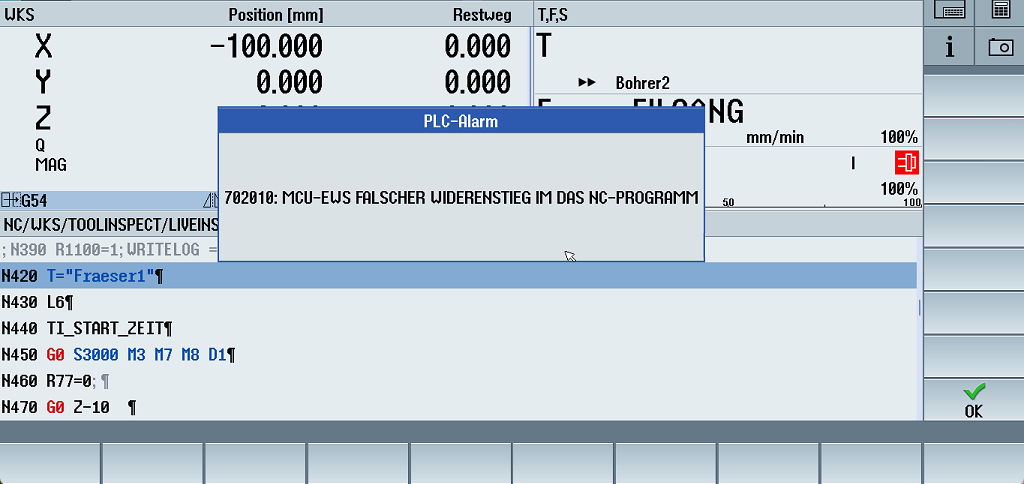
Hier ein Beispiel für einen falschen Wiedereinstieg (NC Alarmmeldung):
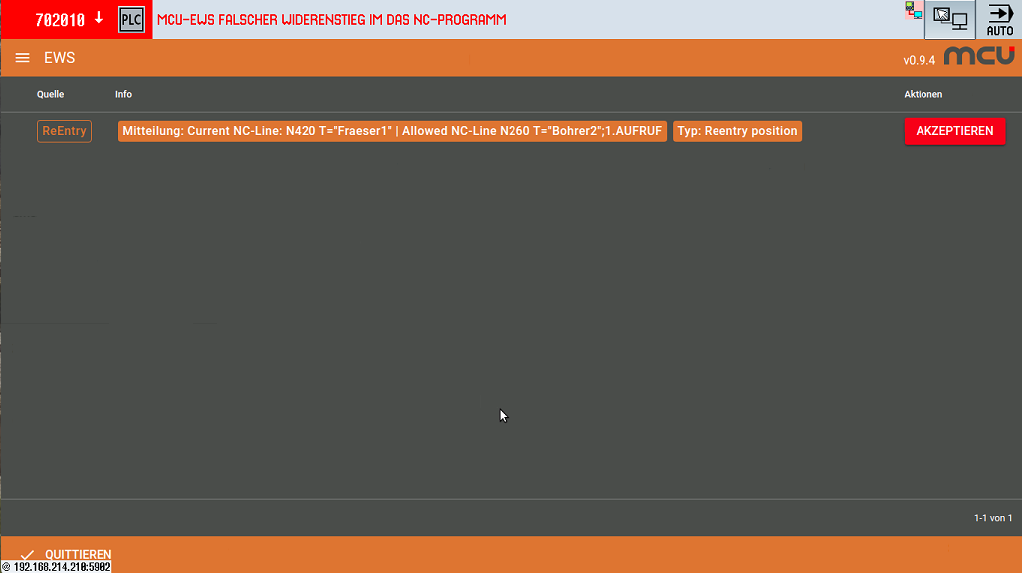
GUI Meldung:
Hinweise:
a.) Mehrfachprogrammierung von Werkzeugen
Wenn ein Werkzeug innerhalb eines NC Programmes mehrfach aufgerufen wird, muss dies um den Wiedereinstiegspunkt eindeutig zu halten, entweder über die NC Satznummer oder einen Text in der Zeile des Werkzeugaufrufes kenntlich gemacht werden.
Z.B
T="Bohrer1" ;1.Aufruf
L6
.
.
T="Bohrer1" ;2.Aufruf
L6
b.) Definition von eigenen Wiedereinstiegs-Labels
Es besteht die Möglichkeit, z.B. mit einem Postprozessor, eigene Wiedereinstiegspunkte (sogenannte Labels) zu definieren.
Um die EWS-Label-Funktion zu aktivieren, muss folgende Zeile am Anfang des NC-Programms eingefügt werden:
EWS_LABEL_ON:
Um die Funktion wieder zu deaktivieren
;EWS_LABEL_ON:
oder einfach löschen.
Die Definition der Labels erfolgt so:
;EWS{...}-{Werkzeugkennung}
- Ersetze {...} durch eine beliebige Zeichenkette oder Zahl – dieser Teil ist optional.
- Ersetze {Werkzeugkennung} durch die genaue Bezeichnung des Werkzeugs, das an dieser Stelle verwendet wird – dieser Teil ist verpflichtend!
Gültige Beispiele für EWS Labels:
;EWS_01-Bohrer1 ;EWS001-Gewindebohrer1 ;EWS-Bohrer2
Achtung!
Eine Kombination mit EWS-Labels und den Standard Wiedereinstiegspunkten ist nicht möglich.
c.) Überwachung ob sich der richtige Spanntisch in der Maschine befindet
Bei der Inbetriebnahme von EWS (In NodeRed) kann eine Tischvariable definiert werden mit der abgefragt werden kann ob beim Wiedereinstieg der richtige Tisch in der Maschine ist.
d.) Startposition von Achsen beim Wiedereinstieg
Bei der Inbetriebnahme von EWS (In NodeRed) kann ein oder auch mehrere Achsbereiche für den Wiedereinstieg definiert werden.
Z.B. darf die Z-Achse nicht im Störbereich des Werkstückes liegen... In dem Fall muss im JOG Betrieb die entsprechende Achse in eine gültige Startposition verfahren werden.
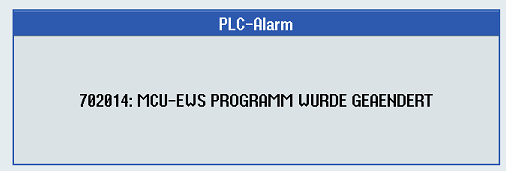
Mit dieser Funktion wird nach Änderung eines NC Programmes die folgende Meldung generiert:
GUI:
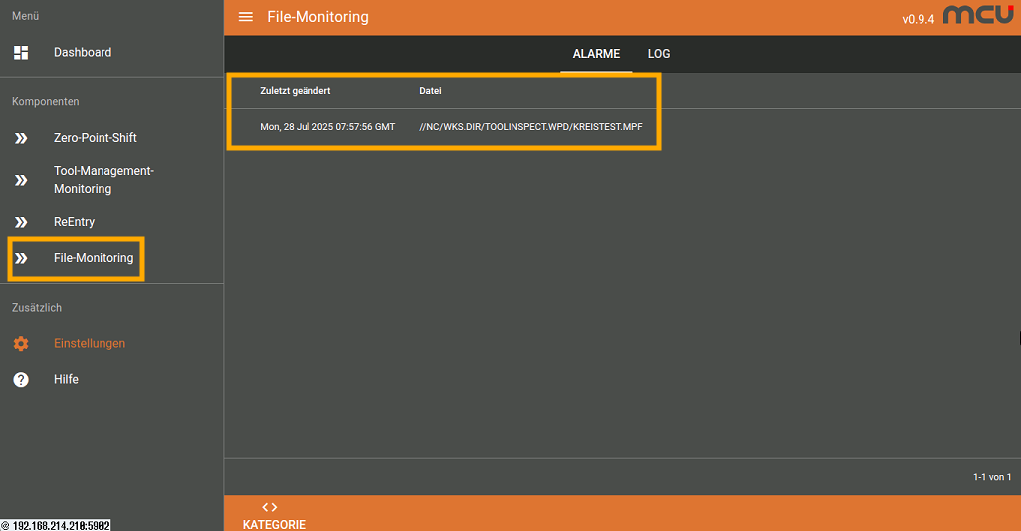
Der Hintergrund für diese Überwachung liegt darin, dass es in der Praxis immer wieder vor kommt, dass unbeabsichtigt Änderungen in einem NC-Programm durchgeführt werden. Beim Schließen des Programmes im Editor der HMI erfolgt keine Abfrage, ob das Programm gespeichert werden soll...